
189-2923-7076
189-2923-7076
传统的“中和+混凝沉淀+压滤”工艺,早已无法满足当前的环保要求,一套成熟的现代化阳极氧化废水处理体系,必须遵循“分质分流、分类预处理、物化生化协同、深度净化回用”的核心逻辑,完整流程可分为四大阶段:
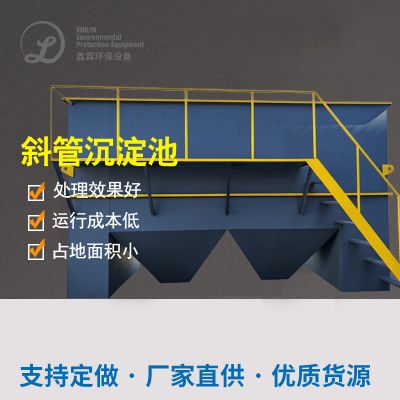
第一阶段是源头分质预处理,将含铬废水、含镍废水、高浓度酸碱废液、高色度染色废水严格分开收集,针对不同废水的特性单独设置还原池、破络池,从源头避免不同污染物混合形成更难处理的络合物;第二阶段是物化核心处理,通过精准pH调控投加药剂,完成重金属分步沉淀、除磷除氟,再经高效斜管沉淀池完成固液分离;第三阶段是生化降解,将物化出水导入水解酸化池提升废水可生化性,再通过生物接触氧化工艺降解残留的有机物与总氮;第四阶段是深度净化与回用,经多介质过滤、超滤后进入反渗透系统脱盐,产水回用于生产线,浓水经进一步蒸发结晶实现固废资源化。
即便工艺路线清晰,实际落地中仍存在多个行业公认的治理难点:
其一,络合态重金属去除难度极大,常规化学沉淀法无法破坏稳定的络合结构,极易导致出水镍等重金属指标超标;其二,总磷稳定达标难,废水中的正磷、有机磷、焦磷多种形态共存,单一钙盐沉淀工艺很难稳定达到地方严苛排放标准;其三,污泥产量大,传统工艺会产生大量含重金属的危废污泥,高额的处置成本大幅推高企业运行负担;其四,高盐废水回用难度高,膜组件易被铝离子、悬浮物污染堵塞,系统长期稳定运行的维护成本居高不下;其五,水质波动适应性差,不少企业的处理系统抗冲击负荷能力弱,生产稍有调整就会出现出水指标不稳定的情况。
该企业是东莞本地建筑铝型材与工业型材的重点生产企业,日排放阳极氧化废水2000吨,废水包含高碱碱蚀废水、高酸氧化废水、含镍封孔废水与高磷抛光废水,长期面临自来水成本高、环保管控压力大的难题。
玮霖环保为其定制了“分质预处理+物化协同沉淀+生化深度降解+双膜法回用”的专属工艺路线:将含镍废水单独收集采用催化氧化破络,高磷废水采用镁盐定向沉淀除磷,再通过高效斜管沉淀池完成固液分离,后续经水解酸化+接触氧化降解有机物,最终通过“超滤+两级反渗透”系统完成深度脱盐。
项目落地后,系统出水总镍稳定低于0.1mg/L,总磷低于0.3mg/L,COD低于30mg/L,废水回用率达到72%,每年为企业节省新鲜水消耗超过45万吨,污泥产量较传统工艺降低35%,大幅减少了危废处置成本,完全满足广东地方严苛的排放与回用要求。
该企业为国际知名品牌提供铝合金手机、笔记本外壳阳极氧化加工,厂区位于环境敏感区域,要求外排废水达到地表水准IV类标准,废水中含有高浓度有机染料、难降解表面活性剂与微量锡、钴等贵金属,常规工艺根本无法实现稳定达标。
玮霖环保针对性采用“臭氧催化氧化预处理+特种耐盐生化+MBR膜分离+螯合树脂深度捕集”的组合工艺,先通过臭氧催化氧化破坏稳定的染料分子结构,大幅提升废水可生化性,再经特种驯化的耐盐菌群降解残留有机物,最后通过专用螯合树脂深度吸附微量重金属。
项目运行后,出水COD稳定低于25mg/L,总镍低于0.05mg/L,色度小于5倍,完全满足区域最严苛的排放标准,设备占地面积较传统工艺减少40%,完美适配精密制造企业厂区空间有限的特点。
该企业专业生产新能源汽车铝合金电池托盘,日处理阳极氧化废水600m³,废水中含有高浓度硫酸盐、氟化物与铜、银等微量贵金属,企业要求实现近零排放,同时完成贵金属回收创造额外收益。
玮霖环保为其设计了“分质回收+膜浓缩+MVR蒸发结晶”的资源化路线,先通过电沉积工艺回收废水中的铜、银贵金属,年回收金属价值超过70万元,再通过DTRO碟管式反渗透完成高倍浓缩,最后采用MVR蒸发结晶实现盐分资源化。
整套系统的吨水运行成本控制在27元,远低于行业平均水平,最终实现90%以上的废水回用于生产,真正达成了环境效益与经济效益的双赢。
上一主题: 鑫霖环保:玻璃厂生产废水处理工艺流程|玻璃厂切割磨边废水处理案例
下一主题: 酸洗磷化废水处理工艺
 扫一扫添加微信