項目情况
该精酿酒厂处在河南省,曰产量30吨,废水处理工艺排卸量约200m³/d。考虑到坐落水成本心理紧张区域中,工厂追求提供那部分水回收,另外提供严苛的排卸规范。
废水处理基本成分及来源地
工业废水常见可分四类:
糖化生产废水:有麦牙糖、蛋白酶质,COD约8000mg/L
食物发酵污废水 :含酒曲残体、双氧水,COD约5000mg/L
封装污废水 :含进行维护清洁剂和一些纯生啤酒,COD约1500mg/L
解决技术标准流程
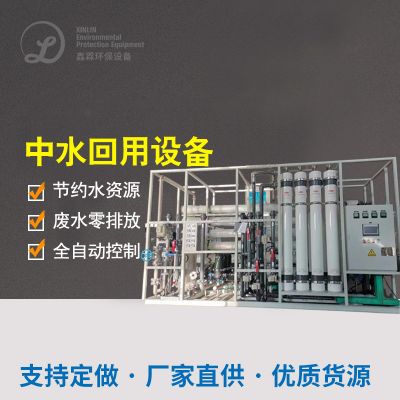
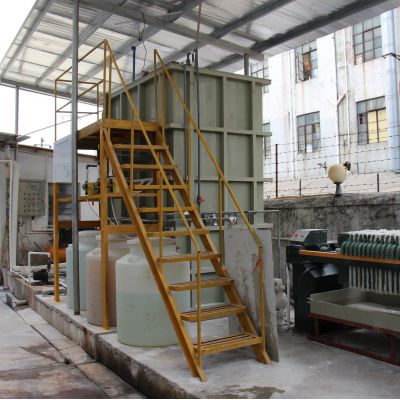
选取"化学预补救+MBR膜微生物反响器+RO反融合"工艺流程:
翻转格栅板
:剔除麦壳等大颗粒状杂质残渣
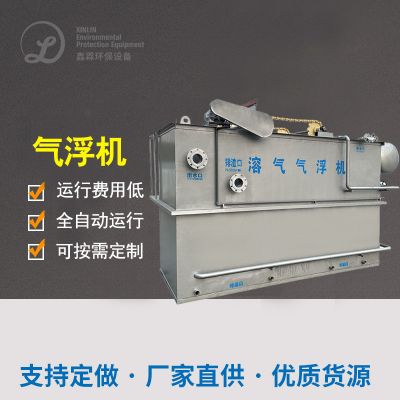
气浮控制系统
:消除油垢污渍和溶液成分
电离硝化作用池
:加快生产废水可生化学性
MBR系统软件
:内嵌式PVDF双层玻璃纤维膜,污泥干化含量提升在8000-10000mg/L
RO操作系统
:对MBR有水出对其进行强度处置,产水中水回用于家电清洗道工序
厌氧颗粒污泥处理
:所采用板框压滤设备烘干,泥饼建筑垃圾清运预防
不可能的效果
平台自动运行动态平衡后体现:
终合出水出水COD < 50mg/L,BOD5 < 10mg/L
工业废水处理蓄出水量达60m³/d,占全厂用蓄出水量的25%
活性污泥制造量缩短40%
年降低水成本保险费用约320万元

 扫一扫添加微信