电子为了满足电子时代发展的需求,厂粉尘爆炸环境治理全剖析:的来源、基本成分与典型典例典例
一、电子为了满足电子时代发展的需求,厂粉尘爆炸的性能与隐患
1. 焊接烟尘判定与业危害
智能技术厂焊接烟尘是智能技术元集成三极管芯片制作业、三极管板手工加工、材料注塑工艺等的时候中出现的液态小粒物,含有粒度超细(多≤5μm)、组分繁多、渗透性强的优缺点。常期暴露自己易形成尘肺病、巨资属气体中毒、有机会高分子化合物有毒等的健康生活疑问,而且焊接烟尘积累更多有可能触发闪爆(如材料焊接烟尘闪爆超凡 45-60g/m³),是智能技术制作业服务行业的最主要职业化的健康生活与节能减排概率源。
2. 焊接烟尘的来源:全程序产尘重要环节剖析
电路板厂厂粉层其主要有于六个工艺技术关键环节:
- 手工焊接:锡铅合金焊条(含铅 37%)高温熔化产生氧化铅烟尘(粒径≤1μm 占比 80%),浓度可达 50-100mg/m³;
- 回流焊:助焊剂挥发产生VOCs 复合粉尘(含松香、树脂,毒性强)。
- 原料干燥:ABS、PVC 颗粒破碎产生树脂粉尘(粒径 10-50μm,含增塑剂);
- 模具开合:注塑机释放含油雾粉尘(切削液残留,易黏附设备)。
- 钻孔 / 切割:覆铜板(玻璃纤维 + 环氧树脂)加工产生玻璃纤维粉尘(游离 SiO₂≥10%,粒径≤5μm 占比 70%);
- 研磨抛光:PCB 板表面处理释放铜粉、镍粉(导电性强,易引发短路)。
- 静电喷涂:粉末涂料(环氧树脂、聚酯)产生有机粉尘(粒径 5-20μm,含固化剂);
- 油漆喷涂:溶剂型涂料挥发产生VOCs + 重金属复合粉尘(如铅、镉)。
- 点胶固化:硅胶、环氧树脂胶黏剂产生有机微粒(含甲醛、苯系物);
- 芯片切割:晶圆研磨释放硅粉(游离 SiO₂≥60%,粒径≤1μm 占比 90%)。
3. 主导成分表:多废弃物物融合为害
|
材料进行分类
|
典例有害物质
|
电磁学性状
|
稳定与卫生风险隐患
|
|
血本属焊接烟尘
|
铅、锡、镍、铬
|
粒度≤1μm,导电性强
|
铅造成 周围脑神经.性受损,镍发生出现过敏现象性皮肤癣
|
|
硅酸有害气体
|
玻璃钢纤维材料、硅粉
|
玻璃纸黏胶纤维直径为≤3μm
|
有机玻璃食物纤维丝板可能会影响肺食物纤维板化,硅粉影响矽肺病(卧底期 5-10 年)
|
|
生物碳粉尘浓度
|
改性环氧聚酯硅胶粘合剂聚酯硅胶粘合剂、ABS 聚酯硅胶粘合剂
|
光敏树脂颗料吸潮性强
|
固化剂光敏树脂引致肤质过敏性,ABS 尘土条件刺激深呼吸道疾病
|
|
分手后复合废弃物物
|
助焊剂油雾、VOCs
|
油雾粒度分布 0.1-10μm
|
助焊剂油雾含苯系物,VOCs 都具有致癌物性
|
|
可燃易爆煤尘
|
材料焊接烟尘、镁粉
|
暴炸极限值低
|
塑粉尘爆炸声爆炸声最低值 45-60g/m³,镁粉 20g/m³
|
4. 税收政策与规范逐步推进环境治理
- 铅尘 PC-TWA≤0.05mg/m³,呼尘≤0.03mg/m³;
- 有机粉尘 PC-TWA≤3.0mg/m³,游离 SiO₂≥10% 的粉尘 PC-TWA≤1.0mg/m³。
- 颗粒物排放浓度≤120mg/m³,重点地区≤50mg/m³;
- 涉爆粉尘需满足《粉尘防爆安全规程》(GB15577-2018),设置泄爆、隔爆装置。
二、先进典型源头治理经典案例:专业从事故惩罚到安全卫生合规管理
典例 1:全国深圳某电商厂焊接加工焊接烟尘总体整治(“3级筛选 + 智慧监测技术” 新工艺)
▍客服底色
- 项目规模:年产手机主板 1000 万片,焊接车间配备 50 台回流焊设备,粉尘浓度 80mg/m³(铅尘占比 30%),员工铅中毒检出率 12%,曾因粉尘堆积引发局部火灾。
- 铅尘粒径≤1μm 占比 80%,传统布袋除尘效率不足;
- 助焊剂油雾黏附滤材,清灰周期短(每周 3 次)。
▍处置加工制作工艺
- 源头捕集:
- 回流焊设备配套全封闭负压罩(罩口风速≥2.5m/s),管道风速 20m/s(防止铅尘沉降),捕集效率≥95%。
- 预处理系统:
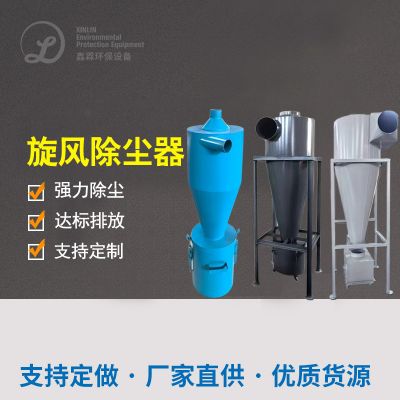
- 旋风分离器:去除 10μm 以上粗颗粒(效率≥70%),减少后续滤材负荷;
- 冷凝除湿:采用冷冻除湿机(露点降至 20℃),分离助焊剂油雾(回收率 90%)。
- 核心处理:
- 滤材选择:PTFE 覆膜针刺毡(表面电阻≤10⁹Ω),过滤精度≤0.1μm;
- 安全设计:箱体设泄爆片(爆破压力 0.1MPa),配套火花探测器(响应时间≤0.1s);
- 清灰方式:离线脉冲反吹(氮气吹扫),周期 5 分钟。
- 末端深度处理:
- 活性炭吸附塔:吸附残留 VOCs(苯系物去除率≥95%);
- 等离子体净化器:分解剩余助焊剂异味(处理效率≥90%)。
- 智能监测:
- 车间安装激光粉尘检测仪(实时显示铅尘浓度),数据接入 MES 系统;
- 排放口安装 CEMS 在线监测,同步上传环保平台。
▍特效与收获
- 车间铅尘浓度降至 0.03mg/m³(优于 GBZ2.1-2019 标准),员工体检异常率降至 2%;
- 排放口颗粒物浓度 12mg/m³,铅未检出(检测限 0.01mg/m³)。
- 运行 2 年无火灾事故,粉尘堆积量减少 90%;
- 滤材更换频率从每周 3 次降至每月 1 次(PTFE 覆膜抗黏连效果显著)。
- 总投资 800 万元,年节约电费 50 万元(变频风机节能 30%);
- 获广东省清洁生产补贴 200 万元,铅尘回收创造收益 40 万元 / 年(纯度≥99.9%)。
成功案例 2:浙江省郑州某电子器件厂注塑机尘土防暴综合治理(“-压捕集器 + 湿法二手回收” 工艺技术)
▍老客户大环境
- 项目规模:年产塑料外壳 500 万套,注塑车间配备 20 台注塑机,粉尘浓度 150mg/m³(ABS 树脂占比 90%),曾因粉尘云引发闪爆(无人员伤亡)。
- ABS 粉尘粒径 10-50μm,易形成悬浮云(爆炸下限 45g/m³);
▍处里制作工艺
- 源头防爆捕集:
- 注塑机配备密闭负压罩(罩口风速≥3m/s),管道风速 25m/s(超过 ABS 沉降速度 20m/s),捕集效率≥98%。
- 预处理系统:
- 旋风分离器:去除 50μm 以上颗粒(效率≥85%),分离出的粗粉回用于造粒(回收率 95%)。
- 核心处理:
- 循环水系统:pH 值控制在 7-9(防止增塑剂水解),添加絮凝剂(PAM)促进粉尘团聚;
- 文丘里洗涤器:喉管风速 60m/s,洗涤效率≥99%,出口浓度≤10mg/m³。
- 废水处理:
- 沉淀池:污泥含水率降至 60%,压滤后制成再生塑料颗粒(纯度≥90%);
- 活性炭吸附:去除废水中残留增塑剂(邻苯二甲酸酯去除率≥95%)。
- 安全强化:
- 车间安装粉尘浓度预警系统(阈值 20g/m³),超限自动停机;
- 设备接地电阻≤4Ω,电气设备防爆等级 Ex d IIB T4 Gb。
▍感觉与贴现率
- 车间粉尘浓度降至 0.8mg/m³(ABS 粉尘 PC-TWA≤3.0mg/m³),排放口浓度 8mg/m³;
- 运行 3 年无爆燃事故,粉尘云浓度始终低于爆炸下限。
- 废粉再生塑料颗粒年处理量 200 吨,节约原料成本 120 万元 / 年;
- 总投资 500 万元,年运行成本 30 万元(电费 + 药剂费);
- 获浙江省防爆专项补贴 150 万元,废粉回收收益覆盖 50% 投资成本。
例 3:山东郑州某电线板厂窗玻璃化学纤维有害气体处理(“湿式切割机 + 深入滤过” 生产工艺)
▍合作方时代背景
- 项目规模:年产 PCB 板 300 万㎡,钻孔车间配备 30 台数控钻床,粉尘浓度 300mg/m³(玻璃纤维占比 70%),员工矽肺病检出率 15%。
- 玻璃纤维粒径≤5μm 占比 85%,传统除尘效率不足;
▍进行处理工学院艺
- 源头降尘:
- 数控钻床配备湿式切割系统(水压 0.5MPa),切割液(含防锈剂)循环使用,粉尘浓度降低 70%。
- 预处理系统:
- 气水分离器:分离切割液中的玻璃纤维(含水率≤5%),回收切削液(回用率 95%)。
- 核心处理:
- 滤材选择:芳纶针刺毡(耐酸碱)+PTFE 覆膜,过滤精度≤0.5μm;
- 清灰方式:离线脉冲反吹(压力 0.6MPa),周期 10 分钟。
- 末端处理:
- HEPA 过滤箱:进一步去除超细玻璃纤维(效率≥99.97%@0.3μm);
- 活性炭吸附塔:吸附残留树脂异味(苯乙烯去除率≥90%)。
- 职业健康强化:
- 车间设负压隔离间(换气次数 25 次 /h),员工配备电动送风呼吸器(过滤效率≥99.9%);
▍治疗效果与回报
- 车间呼尘浓度 0.6mg/m³(优于 GBZ2.1-2019 标准 0.7mg/m³),员工体检异常率降至 3%;
- 排放口颗粒物浓度 15mg/m³,玻璃纤维未检出(检测限 0.1mg/m³)。
- 玻璃纤维污泥(纯度≥95%)回用于建筑材料,年收益 50 万元;
- 总投资 600 万元,年运行成本 40 万元(电费 + 滤材更换);
- 获江苏省职业病危害治理补贴 180 万元,废粉回收收益覆盖 30% 投资成本。
三、水平选择型号与管治方法
1. 管理处技艺进行对比
|
鑫霖环保
|
常用3d场景
|
筛选误差
|
隔爆 / 防腐涂料制定要素
|
项目投资的成本(W / 六百万片产能利用率)
|
|
防火布袋抑尘
|
重金属有害气体(铅、锡等)
|
≤0.1μm
|
防如何消除静电过滤槽 + 泄爆系统设计
|
80-150
|
|
湿法滤尘
|
塑烟尘、含油率雾烟尘
|
≤5μm
|
玻璃钢防腐原材料 + 废污水治疗
|
70-130
|
|
静电感应除尘设备
|
高的温度烟尘(>100℃)
|
1-5μm
|
绝缘层子加温 + 防结霜现象
|
100-180
|
|
HEPA 油烟净化器
|
超细煤尘(玻璃窗纤维素等)
|
≤0.3μm
|
效率空气质量过滤系统 + 防菌镀层
|
50-100
|
2. 关键因素污染治理指导思想
▎防震安全可靠(合金 / 塑尘土必选)
- 采用防静电滤材(表面电阻≤10⁹Ω),管道接地电阻≤4Ω,设置火花探测 - 熄灭系统(响应时间<0.2s)。
- 除尘器与设备间距≥15m,箱体泄爆口朝安全方向(避开人员密集区)。
▎防黏连淤塞(植物油成分雾 / 环氧树脂粉尘爆炸)
- 滤材选择膨体聚四氟乙烯(ePTFE)覆膜或纳米改性涂层,进气前设置气水分离器(湿度控制≤60%)。
- 清灰系统压力≥0.6MPa,采用 “离线 + 脉冲 + 震打” 组合清灰,避免二次黏连。
▎营养优先级(玻璃窗纤维素 / 血本属有害气体)
- 高危工序设置负压隔离间(压差≥5Pa),配备高效空气过滤系统(HEPA,过滤效率≥99.97%@0.3μm)。
- 员工防护升级为电动送风呼吸器(风量≥150L/min),定期职业健康体检(周期≤6 个月)。
3. 代价管控与内控意见和建议
- 金属粉尘(铅、锡)压块回炉(回收率≥90%),塑料粉尘制成再生颗粒(热值≥4000kcal/kg)。
- 玻璃纤维粉尘用于混凝土骨料,降低外购成本 150 元 / 吨。
- 金属加工企业申请《工贸行业粉尘防爆专项整治》补贴(最高补贴设备投资的 40%);
- 涉硅企业申报职业病危害治理资金(针对矽肺病防控,补贴比例 30%-50%)。
四、总结结尾
光五金厂焊接烟尘综合治理需面对 ** 金屬材质属性(金屬 / 非金屬)、危险因素平衡等级(防爆型 / 更健康)、载荷状态(消减 / 集结)** 制定方案怎么写对比分析化方案怎么写:
- 焊接粉尘:优先 “三级过滤 + 智能监测”,重点防控铅尘与 VOCs;
- 塑料粉尘:聚焦 “负压捕集 + 湿法回收”,兼顾防爆与资源化;
- 玻璃纤维粉尘:以 “湿式切割 + HEPA 过滤” 为核心,强化健康防护。
典型性例介绍信,凭借根源上收集器、核心思想净化处理、平安突破的程序化管理,可保证 尘土有机废气溶液浓度 “90%+” 剔除率,同样有效降低新职业营养风险控制与环保型合规经营费用。未来是什么,跟随着工业生产制造自己化层度升高,智能器件厂尘土管理将向 ** 没人化收集器(机设备人自己吸尘器)、智力化运维服务(尘土有机废气溶液浓度 AI 预警系统)、零摆放(废粉全造纸废水处理)** 目标未来发展,肋力智能器件生产加工业有机平安晋级。

 扫一扫添加微信