
189-2923-7076
189-2923-7076
油脂厂废气与废水处理案例分析
(整合多级治理工艺、资源化利用及智能化监测技术,数据来源涵盖生产实测与环保验收报告)
**一、废气来源及处理案例**
1. 废气来源
油脂厂废气主要产生于以下工序:
• 精炼工序:脱臭塔释放VOCs(醛、酮、脂肪酸等)及含硫化合物(如H₂S),废气温度80-120℃,浓度可达200-500 mg/m³。
2. 废气处理案例
案例:某大型油脂厂废气综合治理项目(客户:某跨国油脂企业)
• 项目背景:因欧盟REACH认证要求,需将VOCs排放浓度从800 mg/m³降至≤50 mg/m³,同时消除恶臭气体。
1. 冷凝回收:低温冷凝装置(-15℃)回收90%正己烷溶剂,年回收量达120吨。
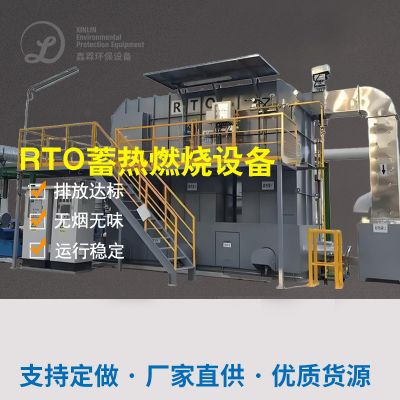
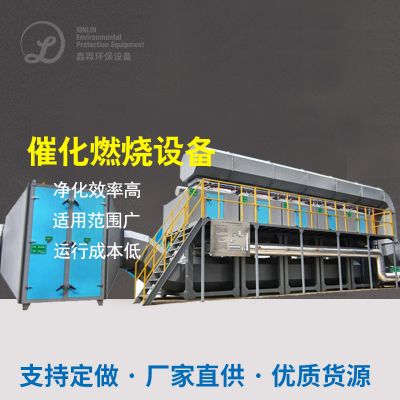
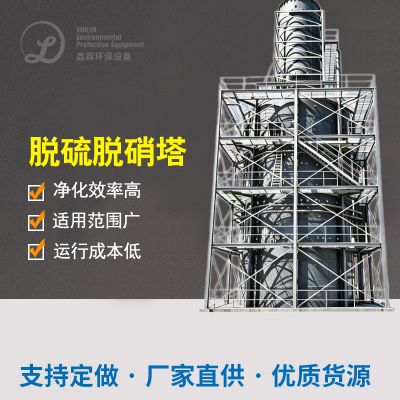
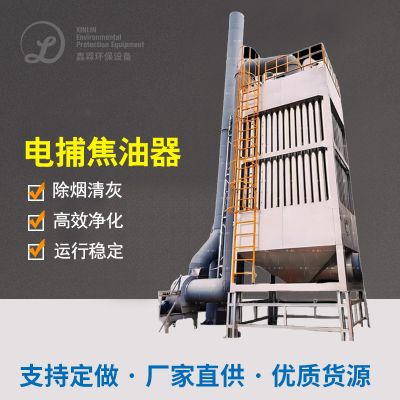
2. 催化燃烧:RCO(蓄热式催化氧化)系统,VOCs去除率≥98%,热回收率85%。
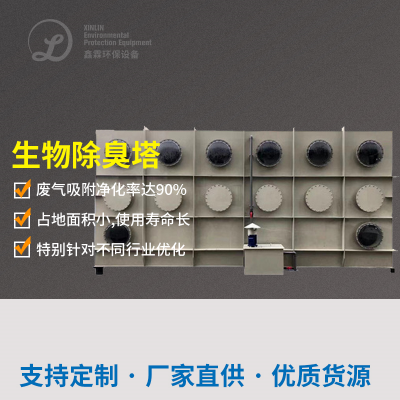
3. 生物滤池:复合菌种降解H₂S和NH₃,去除率≥90%,滤料更换周期延长至6个月。
• 处理效果:
| 指标 | 处理前 | 处理后 | 达标标准 |
|-------------------|--------------|--------------|----------------|
| VOCs浓度 | 800 mg/m³ | ≤35 mg/m³ | GB 31571-2015 |
| H₂S浓度 | 150 ppm | ≤5 ppm | GB 14554-1993 |
经济效益:年节省溶剂成本200万元,碳排放减少40%,通过欧盟ATEX防爆认证。
**二、废水来源及处理案例**
1. 废水来源
废水主要产生于以下工序:
• 精炼废水:脱胶、脱酸工序排出高浓度乳化液(COD 5,000-30,000 mg/L,含磷脂、皂角)。
2. 废水处理案例
案例:湖南某油脂厂高浓度废水处理项目(客户:潲水油加工企业)
• 项目背景:日产废水30 m³/d,COD高达9,885 mg/L,需达到《污水综合排放标准》一级A类。
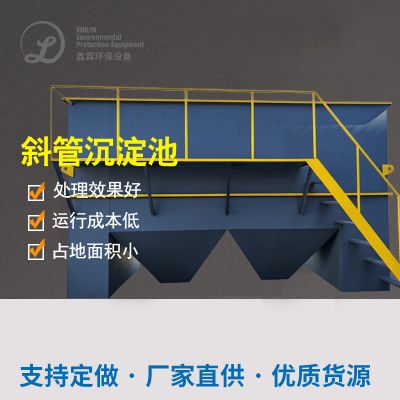
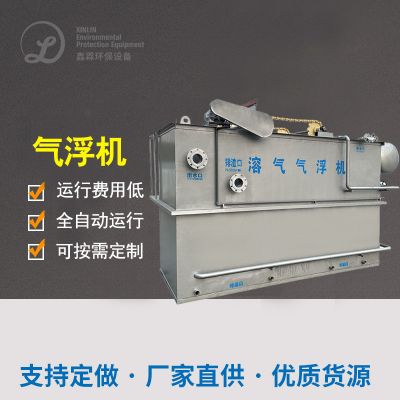
1. 预处理:气浮+酸析(pH=3),油脂回收率95%,COD削减率40%。
2. 生物处理:
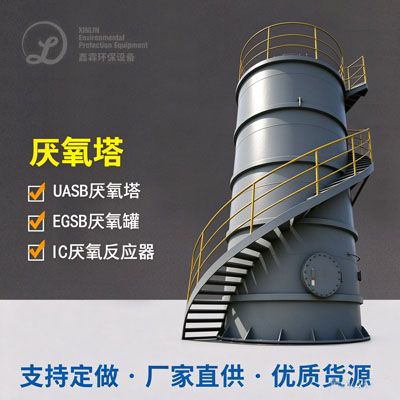
◦ UASB厌氧反应器:容积负荷15 kgCOD/m³·d,沼气产率0.35 m³/kgCOD,用于发电。
3. 深度处理:Fenton氧化+混凝沉淀,色度从120倍降至≤30倍。
• 处理效果:
| 指标 | 处理前 | 处理后 |
|-------------------|--------------|--------------|
| COD | 9,885 mg/L | ≤66 mg/L |
| BOD₅ | 1,485 mg/L | ≤13 mg/L |
| 氨氮 | 198 mg/L | ≤9 mg/L |
资源化效益:污泥制有机肥年产量200吨,沼气发电年收益30万元。
**三、总结果与技术趋势**
1. 废气处理核心:
• 分级治理:冷凝回收(效率≥90%)+催化燃烧(效率≥98%)+生物滤池(恶臭去除≥90%)。
2. 废水处理核心:
• 厌氧-好氧组合:UASB(COD去除率90%)+MSBR(氨氮去除率95%)。
3. 行业趋势:
• 资源化循环:废油制生物柴油(转化率≥85%)、沼气热电联产(能源自给率30%)。
 扫一扫添加微信